
Durchlaufzeit von 40 auf 2 Tage
Durch konsequente End-to-End-Verbesserung die Wertstrom-Performance erheblich verbessern


„Die Leistung des Werks wurde innerhalb kurzer Zeit deutlich und nachhaltig verbessert. Die herausragenden Ergebnisse konnten in der kurzen Zeit nur durch die enge Zusammenarbeit erreicht werden.
Vom Management über die Experten bis hin zu den operativen Führungskräften und Mitarbeitern am Shopfloor wurden alle mit großem Engagement angeleitet.
Die LernWerkstatt-Coaches sind fachlich äußerst kompetente, menschlich überzeugende und sehr wirkungsstarke Partner, die Veränderungen aktiv vorantreiben. Die Unterstützung war für die positive Entwicklung des Werkes von hohem Wert.“
Head of Operations EMEA
Zusammenfassung & Ausgangssituation
Der Case
- Branche: Caravan-Zulieferer
- Standort: Ungarn
- Produkt: Kühl-Aggregate
- Bereich: Aggregatebau mit hoher Fertigungstiefe (mechanische Bearbeitung, Schweißen, Prüfen, Lackieren)
Ansatz
- Projekt-Laufzeit: 12 Monate
- Optimierung des End-to-End-Wertstroms
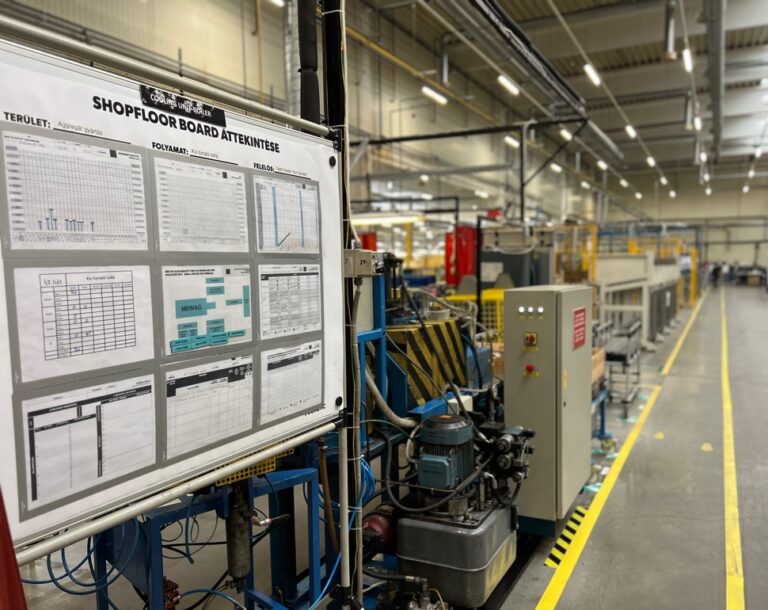
- Begleitendes Shopfloor Management
- Gemba-Workshops mit Experten und Mitarbeitern
Rahmenbedingungen
Das Werk kämpfte mit erheblich zunehmenden Markt-Anforderungen: deutlich kürzere Lieferzeiten, Probleme in der Feld-Qualität und zunehmender Kostendruck.
Situation
Die Kühlaggregate verursachten ein hohes Maß an Fehlteilen, Qualitätsproblemen und ständigen Umplanungen in der Endmontage.
- Lange und zunehmende Lieferzeiten
- Geringe Termintreue
- Hohe Herstellkosten, geringe Produktivität
- Zunehmende Feld-Reklamationen
Die stetig verschlechterte Liefer-Performance und -Qualität führten zu einer angespannten Situation und stark ansteigenden Kundenbeanstandungen.
Problemdruck
Durch die hohe Produkt-Komplexität, die vielen Fertigungstechnologien und die Werkstatt-Produktion waren die Prozesse extrem störungsanfällig.
- Lange Durchlaufzeiten und hohe Bestände
- Geringe Materialverfügbarkeit
- Erhebliche Produktivitätsverluste
- Instabile Prozesse
Die Gesamtsituation führte dazu, dass die Kühl-Aggregate aus dem Werk verlagert werden sollten, sofern sich die Performance nicht innerhalb des nächsten Geschäftsjahres verbessert.
Ansatz
Um die Situation schnell und effektiv zu verbessern, wurde der Gesamt-Wertstrom optimiert.
- Analyse, Redesign und Roadmap
- Umsetzung von Fertigungs-Zellen im Ein-Stück-Fluss
- Anbindung der Linien- und Bereitstellungslogistik
- Umstellung der Steuerung von Push auf Pull
Durch pragmatische Umsetzungen am Shopfloor musste schnell Wirkung in den Handlungsfeldern erzielt werden, um die Situation für die Kunden sofort zu verbessern.
Vorgehen
Das Projekt lief 12 Monate und umfasste Analyse, Konzept einschließlich Layout und Gemba-Workshops. Der Fokus lag darauf, ein passendes Konzept zu entwickeln und es gemeinsam am Shopfloor umzusetzen.
- Komplexität verstehen Baugruppen × Einzelteile × Varianten × Maschinen
- Ist- & Ziel-Wertströme Je Baugruppe: Gesamtablauf, Teil-Layout, Bestand, Wege, Zeiten
- Layout & Planung Gesamt-Layout, Maschinenaufstellung, Vorgehen
- Ein-Stück-Fluss Grob-Layout, Mock-ups, Detail-Layout, Umzug, Inbetriebnahme
- Versorgungslogistik Bereitstellungslogistik, Milkrun, Adressen, Mehrbehälter
- Pull Entkopplungspunkte, Supermarkt, Nivellierung, Plantafel, Kanban, CONWIP
Parallel: Aufbau Shopfloor Management an jeder Zelle · Daily Management · Standardarbeit · Problemlösung
Arbeitsmodus: eng getaktete Gemba-Workshops, jeweils mit Gruppenarbeit, agilem Projekt-Management und Aktivierung der Teams.
Umsetzungsbeispiele
Kocher-Zelle im Ein-Stück-Fluss
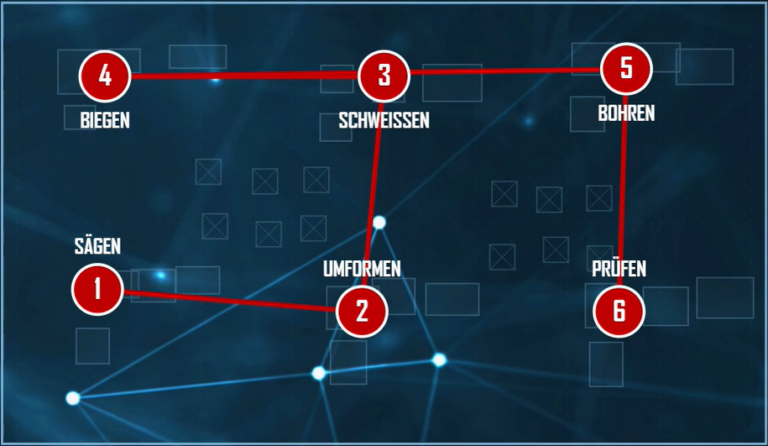
- 5 Mitarbeiter
- 23 Tage Durchlaufzeit
- 20 Tage Bestandsreichweite
- 440 m Laufweg (je Produkt)
- Prozesse in gesamter Halle verteilt
- Ziel-Wertstrom gestaltenProzesse und Maschinen in Fluss-Reihenfolge

- Grob-Layout gestaltenZelle mit allen Arbeitsplätzen und Maschinen im Fluss-Layout
- 1:1-Mock-up aus KartonVeränderten Gesamtablauf testen

- MaschinenumzugFläche frei, Maschinen entsprechend Mock-up-Aufbau positionieren
- Austaktung3 Mitarbeiter, Kundentakt 1,6 min, Austaktungsgrad 94–97 %
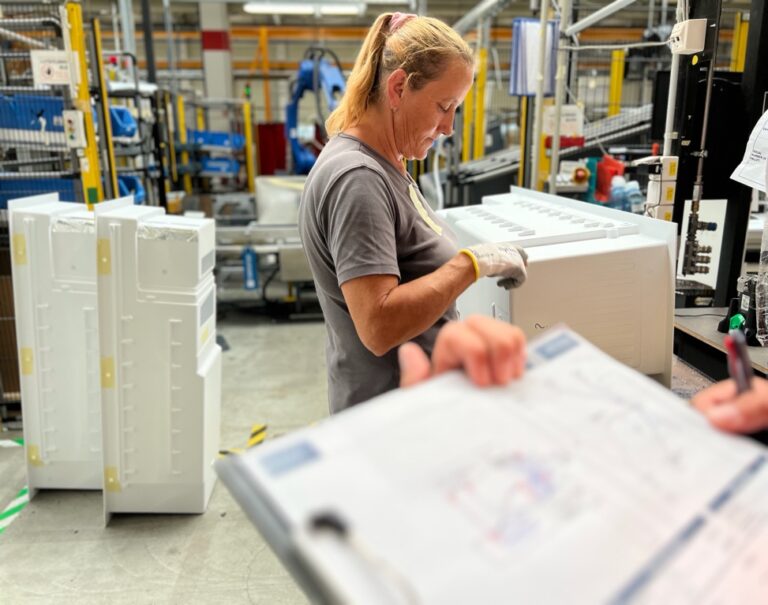
- Zelle läuftErgebnisse durch Shopfloor Management absichern

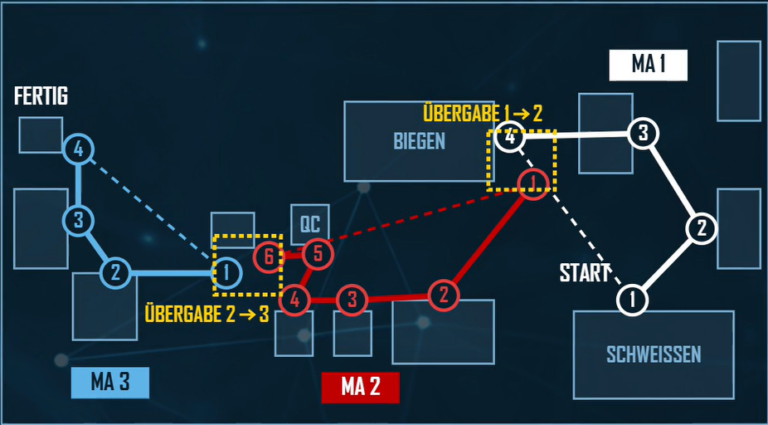
- Maschinen und Arbeitsplätze vom Rohmaterial bis zum fertigen Kocher im Ein-Stück-Fluss
- Definierte Umlaufbestände
- Best-Point-Materialbereitstellung
- Ausgetaktet mit 2 bis 4 Mitarbeitern
Zyklische Materialversorgung statt Materialsuche
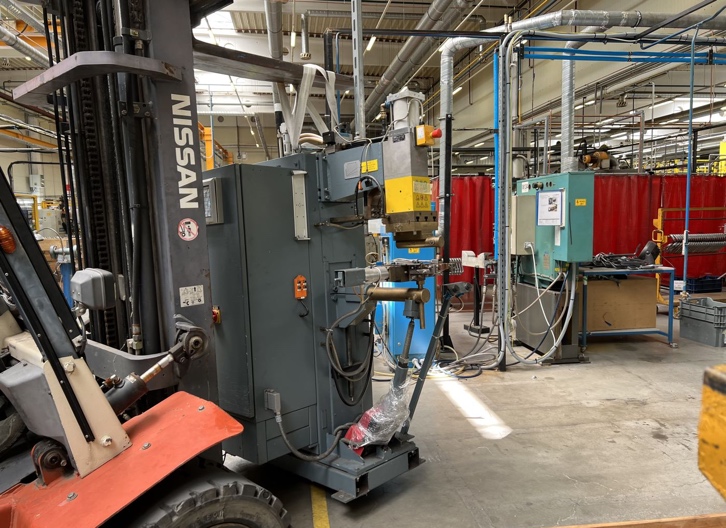
- Tägliche Materialabrisse
- Willkürliche Bereitstellorte und hoher Suchaufwand
- GLT per Stapler an die Maschinen gestellt
- KLT holen Mitarbeiter im Lager (Maschinenstillstand)
- Hohe Puffer als Sicherheit
- AdresssystemArbeitsplätze, Übergabestellen und Lager mit Koordinaten adressiert

- Mehrbehälter-SystemBehälter, Menge und Anzahl für jede Zelle
- Kreisläufe designenRouten, Fahrpläne und Aufgaben

- Routen ausarbeitenLow-Cost-Test auf dem Layout
- Routen in Betrieb nehmenTrolleys, Zugfahrzeug und Abläufe umsetzen

- Standard & ÜbergabeSWS Milkrun, interner Verantwortlicher
Entkopplungspunkte & Pull-Steuerung
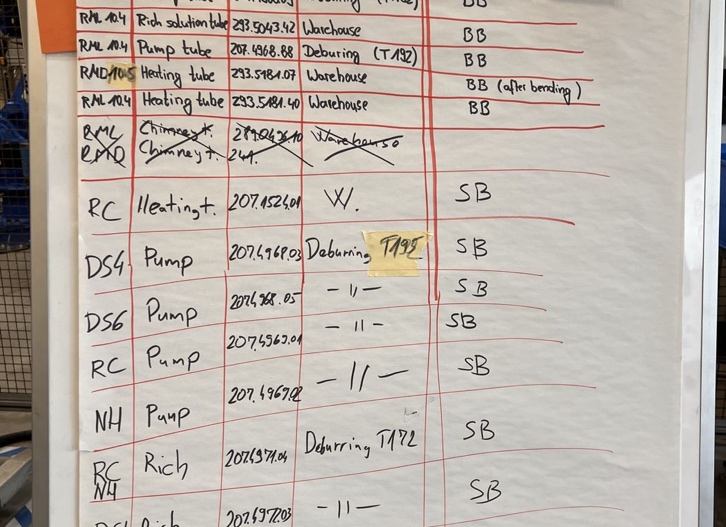
- Klassische Push-Steuerung
- Geringe Materialverfügbarkeit bei den Kunden (Montagelinien)
- Grobe Wochenplanung
- Tägliche Umplanungen und Terminverschiebungen im gesamten Werk
- Supermarkt & FiFosEntkopplung der Zellen und der Endmontage

- Nivellierung & TagesplantafelnNivellierte Einsteuerung je Zelle, kleine Lose, feste Muster

- KanbanVerbrauchsgesteuert am Shopfloor, hohe Autonomie
- CONWIPBegrenzter WIP je Kreislauf, definierte Übergabezonen, transparente Abläufe
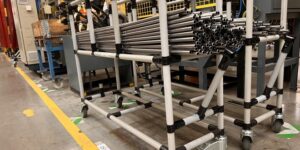
Absicherung der erzielten Erfolge
Durch das veränderte Layout, die Zellen im Ein-Stück-Fluss und die angepasste Materialbereitstellung wurde die geforderte Performance erreicht. Damit sie bleibt, wurde parallel das Shopfloor Management aufgebaut.
-
Daily Management
Boards, tägliche gezielte Kommunikation und Abweichungs-Management
-
Problemlösung & Eskalation
Strukturierte Ursachenbeseitigung, klare Eskalationsgrenzen und -wege
-
Standardisierte Arbeit
Standards, Prozessbestätigung und proaktiver Soll-Ist-Abgleich
-
Mitarbeiter-Flexibilität
Gezieltes Einlernen, vorausschauende Qualifikation und hilfreiches Feedback

Vom Hallenplan zu 9 Fertigungs-Zellen im Ein-Stück-Fluss
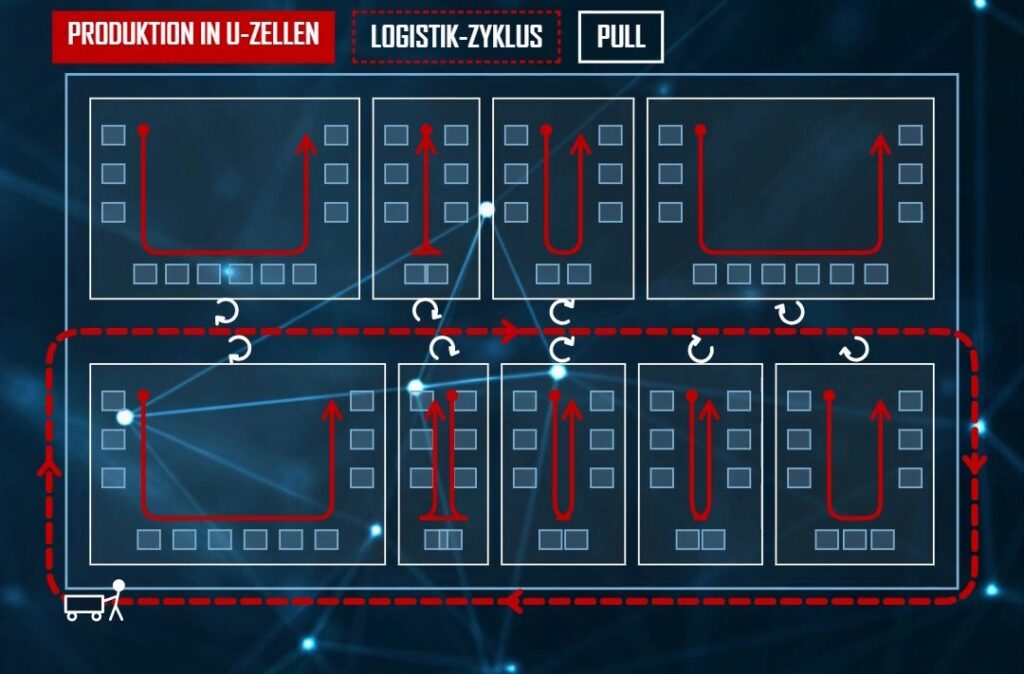
Maschinen im Ein-Stück-Fluss je Baugruppe angeordnet. Alle gängigen Varianten einer Baugruppe werden in einer Zelle gefertigt – insgesamt neun Zellen.
Standardisierte Logistikrouten zur getakteten Versorgung aller Zellen. Verbindung von Fertigung und Lager in vier Routen.
Definierte Entkopplungspunkte, Supermärkte und FiFos, gesteuert per Kanban und CONWIP. Transparente Steuerung am Shopfloor.
Schneller, zuverlässiger, günstiger.
Beschreibung folgt
Gespräch vereinbaren
Sie stehen vor einer ähnlichen Aufgabe? Sprechen Sie mit uns über Ihren Wertstrom.